餐厨垃圾处理设备生产工艺流程及质量管控要点分析
📅 2026-09-29
🔖 北京中宜汇富环保工程有限公司:餐厨垃圾处理,固废资源化设备,污水处理工程,环保项目总包
走进不少餐厨垃圾处理厂,常能看到这样的场景:前端收运来的物料含水率高达75%以上,分拣线上塑料袋与餐盒缠绕卡机,后端厌氧罐酸化频繁。问题往往不在单机设备,而在工艺流程与质量管控的脱节。
预处理工段:从“粗放破碎”到“精准分选”
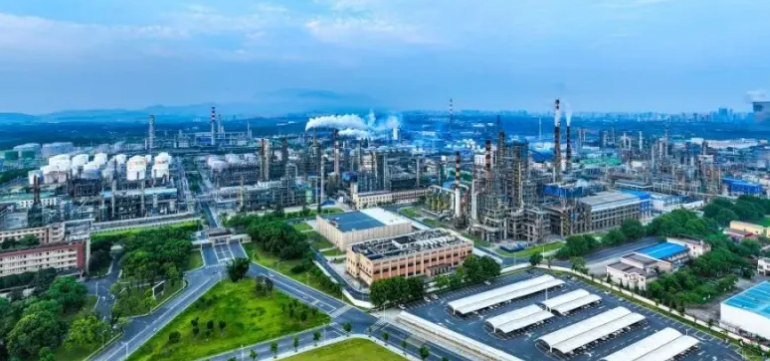
餐厨垃圾成分波动大,北京中宜汇富环保工程有限公司在固废资源化设备设计中,将预处理拆解为接料—破袋—筛分—磁选—破碎—脱水六个节点。以北京某200吨/日项目为例,采用两级滚筒筛配合风力分选,有机物纯度可提升至92%以上,塑料杂质去除率超95%。
质量管控的三个硬指标
工艺稳定与否,看三个数据:杂质去除率、浆料粒径均匀度、三相分离效果。浆料粒径若大于10mm,后续厌氧水解效率下降明显;油脂提取率每提升1个百分点,后端污水处理工程负荷可降低约8%。
- 破袋刀片:定期检测磨损量,超过3mm即更换
- 筛网:每班次检查堵塞率,控制在5%以内
- 脱水螺旋:扭矩监测,异常波动即停机排查
对比传统固定式破碎工艺,模块化分选线虽然初期投资高约15%,但运行半年后,因卡机导致的停机时间减少70%以上。北京中宜汇富环保工程有限公司在多个环保项目总包实践中发现,把质量管控前移到预处理环节,整体收益远高于事后维修。
建议运营方建立关键控制点巡检表,将筛网、刀片、轴承温度纳入日常记录。工艺没有捷径,细节管控才是餐厨垃圾处理项目长周期稳定运行的基础。