餐厨垃圾处理设备选型要点及资源化利用技术路线分析
餐厨垃圾处理设备选型:从“能处理”到“经济处理”
餐厨垃圾的组分波动极大,从餐饮门店的高油脂、高盐分物料,到食堂、家庭源的高纤维杂质,其含水率普遍在80%-90%之间。北京中宜汇富环保工程有限公司在承接多个餐厨垃圾处理项目时发现,不少业主在设备选型初期,往往只关注“日处理吨数”,却忽略了物料预处理对后续厌氧或好氧工段的决定性影响。实际上,固废资源化设备的匹配度,直接决定了项目能否稳定盈利。
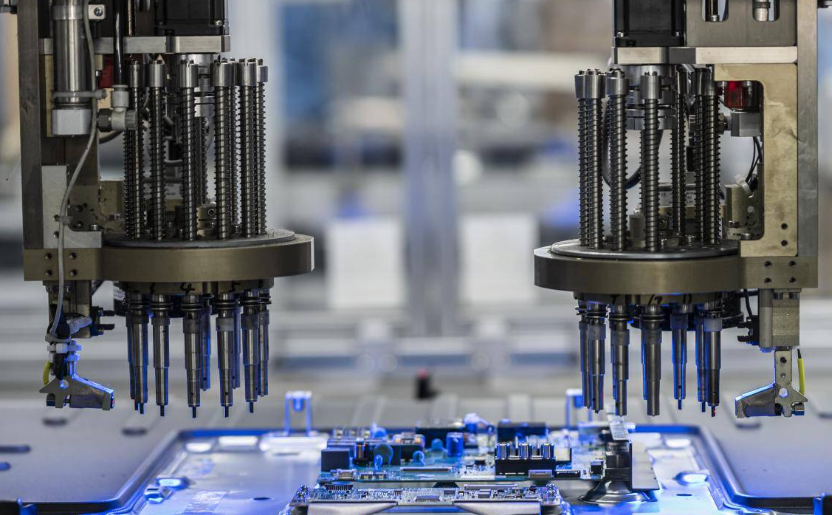
以核心的破碎分选环节为例,我们推荐采用“双轴剪切式破碎机+水力碎浆+螺旋挤压”的组合。双轴破碎机扭矩大,能有效处理骨头、贝壳等高硬物,但刀片间隙需根据后续工艺调整——若后端为湿式厌氧,间隙宜控制在15-20mm,以保证浆料粒径均匀;若走黑水虻养殖路线,则需将粒径控制在8mm以下,否则幼虫取食效率会显著下降。这里的关键参数是破碎粒径分布曲线,而非单一的最大粒径值。
资源化技术路线:厌氧消化与好氧堆肥的边界条件
目前主流的资源化路径中,湿式中温厌氧消化(35-38℃)对油脂含量高的餐厨垃圾适应性最好,产沼气率可达80-110m³/t(以VS计)。但要注意,进罐总固体(TS)浓度需控制在8%-12%,过高会导致搅拌阻力激增,过低则会稀释产甲烷菌活性。同时,系统必须配置可靠的除砂和浮渣清除装置,否则石英砂沉积会磨损罐底搅拌器,而蜡质浮渣层会在15-30天内形成“结壳”,严重时甚至压塌罐顶。
相比之下,好氧堆肥工艺对前端分选纯净度要求更高。若物料中塑料含量超过2%(重量比),成品有机肥的塑化剂和微塑料指标极易超标,这在国内多省的地方标准中已是一票否决项。因此,当来料中混杂大量一次性餐盒或快递袋时,北京中宜汇富环保工程有限公司通常建议业主优先评估厌氧路线,或前置加装风选与近红外(NIR)光选设备,但这会使单吨投资成本增加约15%-20%。
- 油脂分离单元:建议采用两级加热卧螺离心机,分离效率需≥90%,所得粗油脂酸价(AV)应控制在10-15 mg KOH/g以内,便于后续生物柴油炼制或直接外售。
- 污水处理单元:餐厨厌氧出水COD常在8000-15000mg/L,单独用好氧工艺极不经济,宜采用“厌氧氨氧化+短程硝化”或“MBR+纳滤”的组合,确保出水达标回用。
项目执行中的三个高频“坑”
第一,除臭风量计算错误。很多项目在环评阶段就低估了卸料大厅的瞬时臭气浓度,实际设计中,卸料抓斗落料时的瞬时风量应为基础换气量的1.5-2倍,否则车间负压不足,臭气外溢将引发周边居民投诉。第二,污水管网接口标高冲突。餐厨预处理产生的淘洗废水、压榨滤液需要及时外排,若与厂区雨污分流系统未做精确标高核对,雨季极易发生倒灌。第三,保温及伴热系统被忽视。尤其在北方冬季,室外管道内的高含油废水在5℃以下就会发生蜡析出,导致管径缩小60%以上,必须对进料管、排油管实施全程电伴热与岩棉保温。
关于污水处理工程的衔接,建议将餐厨厌氧沼液与生活污水协同处理。沼液中的氨氮浓度通常在2000-3000mg/L,若直接进入市政污水厂,需评估其碳氮比(C/N),通常需要补充碳源或设置独立的吹脱塔进行预处理。我司在多个环保项目总包中,均采用“沼液暂存-固液分离-UASB预处理-纳滤浓缩”的封闭循环模式,将清液回用于厂区冲洗,浓缩液则作为液体有机肥原料,实现了近零排放。
常见疑问之一:能否直接采用“高温热水解+厌氧”工艺?该技术对污泥及餐厨混合物料确实能提高10%-15%的产气率,但其设备投资高、运行能耗大,适用于处理规模≥200t/d且蒸汽来源便宜的项目。对于大多数日处理50-100t的中型项目,常规的中温厌氧配合精细预处理,其综合经济性往往更优。
作为深耕该领域多年的系统集成商,北京中宜汇富环保工程有限公司始终强调“以出料定工艺,以水质定装备”。选型前务必对来料进行连续一周的采样分析,测定的不仅是含水率,更要关注总油脂、总氮、总磷和氯离子含量——氯离子若超过4000mg/L,不锈钢设备的应力腐蚀风险将急剧上升,此时必须选用双相钢或内衬玻璃钢。只有从源头数据出发,才能真正实现餐厨垃圾的稳定化、减量化和资源化目标。