厌氧发酵与好氧堆肥工艺对比:餐厨垃圾处理项目如何选型
餐厨垃圾处理工艺选型:一场关于时间与空间的博弈
在餐厨垃圾资源化项目的前期论证中,业主方最常纠结的问题往往不是“能不能处理”,而是“用哪种生物工艺”。作为北京中宜汇富环保工程有限公司的技术团队,我们在十余年固废资源化设备与环保项目总包实践中发现,厌氧发酵与好氧堆肥的抉择,本质上是对项目用地、产物出路与能源回收效率的综合权衡。两者没有绝对的优劣,只有是否匹配你现有边界条件。
核心参数对比:停留时间与减量率的此消彼长
从生化反应本质上讲,厌氧发酵是“产甲烷”过程,而好氧堆肥是“产热腐熟”过程。这决定了它们最直观的差异——处理周期。以我们承接的多个餐厨垃圾处理项目为例,湿式厌氧罐内的水力停留时间通常在20-30天,若采用干式厌氧工艺甚至可延长至35天以上;而好氧堆肥的强制通风槽式工艺,高温期维持7-10天后,腐熟期总计约需25-40天。但真正影响选型的,是后续配套:厌氧发酵产生的沼气若用于发电,每吨餐厨垃圾可产生80-120m³沼气(甲烷含量55%-65%),折算发电量约170-250kWh;而好氧堆肥几乎没有能源产出,反而需要持续鼓风供氧,吨垃圾电耗约30-50kWh。
一个常被忽视的维度是产物属性。厌氧发酵后的沼渣含水率仍在75%左右,必须进行机械脱水(费用不菲)并二次堆肥或干化才能资源化;而好氧堆肥的成品有机质含量可达40%-55%,腐殖酸比例高,直接作为土壤改良剂或有机肥基料更具市场认可度。若项目周边有大型种植基地或园林绿化需求,好氧堆肥的产品销路反而更顺畅。
预处理与杂质耐受性:决定运行稳定性的隐形门槛
国内餐厨垃圾的杂质含量(塑料、贝壳、骨头、玻璃)普遍高于欧美,这直接考验工艺的预处理能力。厌氧发酵对杂质极其敏感——纤维类物质会在罐内结壳,砂粒沉淀会磨损搅拌器,因此必须配置精密的“破碎+制浆+除砂+除杂”多级预处理线,这部分投资往往占设备总造价的15%-20%。而好氧堆肥对杂质的容忍度相对宽松,仅需粗破碎和磁选即可进槽,但代价是成品中塑料碎片难以彻底去除,影响肥料品质分级。
北京中宜汇富环保工程有限公司在提供餐厨垃圾处理整体解决方案时,会特别强调一项关键数据:厌氧系统的产气率波动与来料油脂含量呈正相关。若当地餐厨垃圾收集体系不完善(混入大量油脂),厌氧罐内的挥发性脂肪酸(VFA)积累风险陡增,需要额外配备碱度在线监测与自动投加系统。相比之下,好氧堆肥对碳氮比(C/N)的适应范围更宽(20:1-40:1均可运行),操作弹性显著优于厌氧系统。
项目选址与邻避效应:从落地角度反推工艺
这是很多业主容易忽略的“隐形成本”。厌氧发酵系统通常由厌氧罐、气柜、沼气净化及发电机组构成,占地面积约为好氧发酵的60%-70%,且全密闭运行,臭气控制难度低。但沼气储存与利用环节涉及防爆安全间距,在土地紧张的工业园区内可能受到规划限制。好氧堆肥虽然敞开式或半封闭式运行,但必须配套生物滤池除臭,且堆体翻堆时产生的气溶胶与粉尘,在距离居民区300米内的敏感区域极易引发投诉。
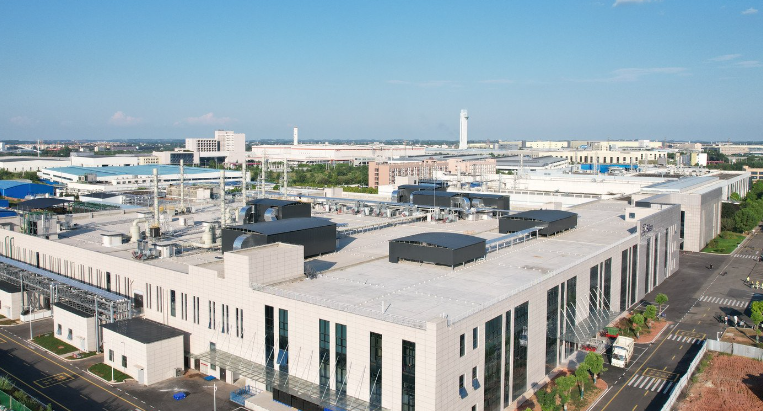
一个值得借鉴的案例是我们在华北某地实施的环保项目总包工程:该项目周边1公里内有居民区,且无市政污水管网接入。最终选型为“好氧堆肥为主,筛上物焚烧为辅”的工艺路线——原因很简单,厌氧发酵每天产生的高浓度沼液(COD高达20000-40000mg/L)无法就近纳入污水处理工程,而好氧堆肥的渗滤液可循环回喷堆体,实现近零排放。这提醒我们:选型不能只看反应器本身,要通盘考虑水、气、渣的全链条出路。
常见问题回应:业主最关心的三个实际痛点
- “我们园区有蒸汽余热,是否该优先选厌氧?”——不一定。余热可用于厌氧罐增温(维持35-38℃中温发酵),但若沼气发电的上网电价补贴政策不稳定,沼气的经济价值可能低于好氧堆肥产品的销售收益。建议做全生命周期的财务敏感性分析。
- “两种工艺能否组合使用?”——完全可以。例如“厌氧发酵(处理高有机质浆液)+好氧堆肥(处理沼渣及园林垃圾)”的联合工艺,既回收能源又产出高品质腐殖土。但系统复杂度与自控要求成倍增加,需选择具备扎实工程经验的固废资源化设备供应商。
- “设备国产化率对运行成本影响多大?”——核心搅拌器与沼气脱硫塔建议选用进口品牌,但预处理系统与自动化控制采用国产成熟配套,可将整体投资降低30%以上。关键在于供应商是否具备系统集成与调试能力,而非简单拼装。
北京中宜汇富环保工程有限公司深耕餐厨垃圾处理、污水处理工程与环保项目总包领域多年,我们始终建议业主方基于“来料特性检测报告+产物去向合同+场地红线图”三份基础文件进行工艺比选。没有放之四海皆准的技术,只有最适合项目边界条件的设计。若您正在筹备相关项目,欢迎与我们交流实际的运行数据与边界条件——选型论证做得越扎实,后续十年的运营就越省心。