固废资源化设备技术升级:中宜汇富热解工艺与厌氧消化方案解析
随着“双碳”战略的持续深化,固废处理行业正从末端无害化向高值化资源利用快速转型。然而,我们接触的许多项目现场仍面临一个共性痛点:物料成分波动大、有机质含量参差不齐,传统单一工艺难以兼顾稳定运行与经济产出。这背后,是对技术路线选择精准度和系统集成能力的双重考验。
单一工艺的局限:热解与厌氧并非“二选一”
不少业主在立项时,常纠结于热解和厌氧消化哪个更“先进”。实际上,热解工艺擅长处理高热值、难降解的组分(如废塑料、橡胶、医疗废物),在绝氧环境下产出油、气和炭;而厌氧消化则更适用于高含水率、易腐有机物(如餐厨垃圾、市政污泥),通过微生物代谢产生沼气。若将两者割裂,往往导致前端预处理复杂化或后端产物品质不稳定。真正的突破在于“耦合”,让每一种物料都进入它最合适的反应路径。
以餐厨垃圾为例,其高盐、高油、高有机质特性,决定了单纯热解易产生焦油堵塞,单纯厌氧又受限于油脂抑制。北京中宜汇富环保工程有限公司在多个总包项目中,采用“三相分离+湿热预处理+厌氧消化”的路线,将油脂分离率稳定在95%以上,厌氧罐产气率提升至每立方米料液2.8-3.2m³。这背后是固废资源化设备在换热效率与耐磨结构上的针对性优化,而非简单设备拼凑。
装备级细节:从搅拌形式到热平衡的自控逻辑
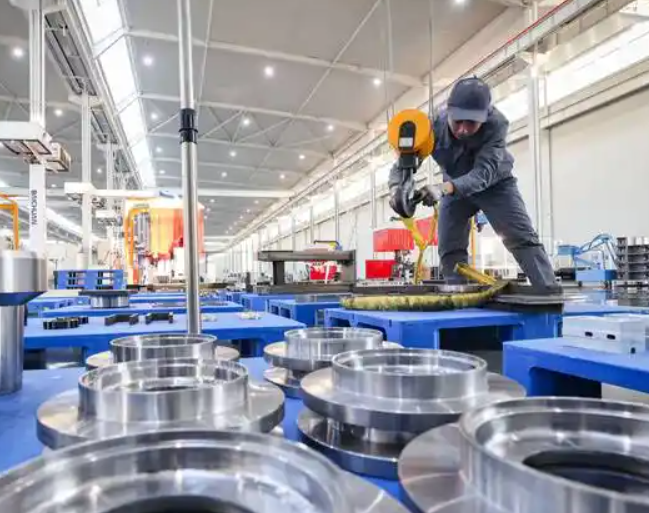
判断一套系统是否成熟,不能只看铭牌参数。以我们交付的某日处理200吨餐厨项目为例,核心差异在于三点:其一,厌氧罐采用大直径低速顶搅拌,配合导流板设计,解决了浮渣结壳问题,检修周期从3个月延长至12个月;其二,热解炉的螺旋进料器增加了水冷夹套,避免物料在高温区返料结焦;其三,DCS系统内置了基于物料热值波动的模糊控制算法,使热解温度波动控制在±8℃以内。这些细节,恰恰是环保项目总包经验的价值所在。
从项目全周期成本看,只盯着设备采购价是短视的。我们建议业主在可行性研究阶段,就将沼气净化提纯、热解炭回用路径、废水处理负荷纳入统一核算。例如,厌氧消化产生的沼液,COD高达8000-15000mg/L,若没有配套的污水处理工程,整个系统将面临环保合规风险。这要求总包方具备跨专业协同能力,而非仅提供单体设备。
实践建议:分步验证与冗余设计
- 小试先行:针对实际物料做连续运行7天以上的热解/厌氧小试,获取真实的产气曲线与残渣特性,而非依赖实验室批次数据。
- 预留扩容接口:由于垃圾收运体系变化频繁,设备选型时应在破碎、筛分工段预留20%处理余量,避免后期“卡脖子”。
- 关注碳灰比:若物料中塑料比例超过15%,热解产油含蜡量会显著增加,必须配置在线蜡质脱除单元,否则影响后续销售。
以北京中宜汇富环保工程有限公司多年深耕的经验来看,餐厨垃圾处理项目的成败,往往不在于某台核心设备是否进口,而在于工艺衔接处是否“漏气”。比如,水解酸化池的pH在线调节与厌氧进料泵的联锁逻辑,看似小事,却能避免酸败冲击。我们坚持在每个总包项目中,提供不少于6个月的驻场工艺调试服务,确保技术参数与现场工况完成磨合。
展望未来,固废资源化设备的竞争将集中在智能化运维与产物高值化两个维度。中宜汇富正在将数字孪生技术引入热解炉温控模型,同时试点将厌氧沼渣通过热解碳化制备吸附材料。技术升级没有终点,只有不断在工程实践中修正参数,才能真正实现“变废为宝”的商业闭环。若您正在规划新的处置项目,不妨从物料全组分分析开始,与我们共同探讨更具韧性的技术组合。